Réduire les tolérances coûteuses dès la conception
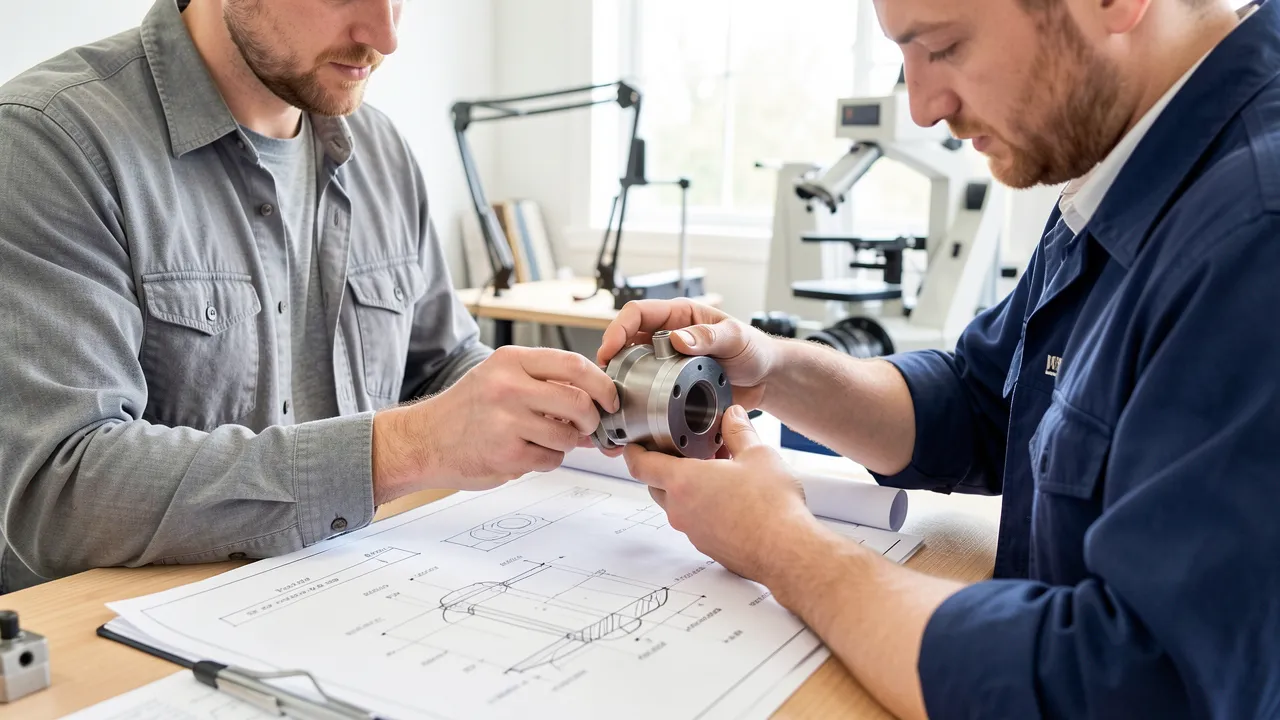
Réduire les tolérances coûteuses dès la conception permet de diminuer les rebuts, de simplifier les contrôles et de sécuriser les délais de fabrication. Une tolérance trop serrée peut sembler rassurante sur un plan, mais elle entraîne souvent des opérations d’usinage plus longues, des moyens de mesure plus exigeants et une sélection de fournisseurs plus restrictive. L’objectif n’est pas de relâcher la qualité, mais d’attribuer à chaque cote le niveau de précision réellement nécessaire à la fonction attendue.
Une tolérance doit répondre à une fonction précise
Une cote nominale ne suffit pas à décrire le comportement d’une pièce. Les tolérances définissent la plage acceptable de variation, qu’il s’agisse d’un diamètre, d’une position, d’une planéité ou d’un état de surface. Chaque exigence doit être reliée à une fonction identifiable: assurer un montage, garantir une étanchéité, limiter un jeu, transmettre un effort ou préserver l’aspect visible d’un produit.
Lorsqu’une tolérance apparaît sans justification fonctionnelle, elle mérite d’être réévaluée. Par exemple, un diamètre extérieur destiné à être recouvert d’un carter non ajusté n’a pas besoin de la même précision qu’une portée de roulement. Dans le premier cas, une plage plus large peut être acceptée sans effet sur l’usage. Dans le second, un écart limité conditionne la tenue mécanique et la durée de vie de l’ensemble.
Cette démarche repose sur une question simple: que se passe-t-il si la dimension varie davantage? Si la réponse est « rien de mesurable pour l’utilisateur ou l’assemblage », la tolérance peut probablement être élargie. La précision ne doit pas être une habitude de dessin, mais une réponse à un besoin technique.
Les choix de procédé orientent le niveau de précision réaliste
Chaque procédé de fabrication possède ses dispersions naturelles. Le moulage, la découpe laser, le pliage, l’usinage CNC, l’impression 3D ou l’emboutissage ne produisent ni les mêmes géométries ni les mêmes répétabilités. Fixer des tolérances sans tenir compte de ces capacités mène à des reprises coûteuses ou à des contrôles disproportionnés.
Une pièce découpée puis pliée peut connaître des variations liées à l’épaisseur de tôle, au retour élastique et au positionnement de l’outillage. Exiger une position très stricte entre deux plis peut imposer un calibrage supplémentaire, voire une opération d’usinage secondaire. Il est préférable d’adapter les références de cotation et les jeux d’assemblage aux réalités du procédé retenu.
Les phases amont bénéficient également des méthodes de prototypage rapide en conception industrielle. Un prototype fonctionnel permet de vérifier si une exigence de précision est justifiée avant de figer l’outillage ou le programme de production. Tester plusieurs variantes de jeu ou d’emboîtement coûte généralement moins cher que corriger une série déjà lancée.
Les tolérances générales évitent une surspécification inutile
Lorsque toutes les cotes d’un plan reçoivent une tolérance individuelle très fine, la lecture devient complexe et la fabrication perd en souplesse. Les tolérances générales, définies selon une norme adaptée au contexte industriel, offrent un cadre cohérent pour les dimensions non fonctionnelles.
Les exigences particulières peuvent alors se concentrer sur les surfaces, positions et ajustements qui influencent réellement la performance. Cette hiérarchisation aide le fabricant à identifier immédiatement les zones nécessitant une attention renforcée.
L’analyse des chaînes de cotes réduit les exigences contradictoires
Un assemblage accumule les variations de ses composants. Une cote apparemment large sur chaque pièce peut générer un jeu excessif ou, à l’inverse, une interférence une fois les éléments réunis. L’analyse de chaîne de cotes permet de calculer ces effets cumulés et de répartir la précision là où elle apporte le plus de valeur.
Prenons un boîtier composé d’un support, d’un joint, d’un couvercle et de vis de fixation. La profondeur du logement, l’épaisseur du joint et la hauteur du couvercle influencent ensemble la compression finale. Réduire fortement la tolérance de la seule profondeur du logement ne résout pas forcément le problème si le joint présente une variation plus grande. Une répartition équilibrée des tolérances, associée à une plage de compression admissible, est souvent plus économique.
Cette réflexion gagne à intégrer la stratégie de montage. Le principe présenté dans Concevoir pour l’assemblage dès les premières esquisses aide à limiter les réglages manuels, les sélections de pièces et les opérations de reprise. Des chanfreins d’entrée, des surfaces de référence accessibles ou des dispositifs de centrage peuvent réduire le besoin de cotes extrêmement serrées.
Le contrôle qualité doit rester proportionné au risque
Une tolérance stricte ne modifie pas uniquement le coût de fabrication. Elle augmente aussi le coût de mesure. Certains contrôles exigent une machine tridimensionnelle, des calibres spécifiques, une salle à température maîtrisée ou un opérateur qualifié. Ces ressources doivent être réservées aux caractéristiques qui présentent un risque réel pour la sécurité, le fonctionnement ou la conformité contractuelle.
La capabilité du procédé fournit un repère utile. Si une fabrication produit régulièrement une variation faible par rapport à la tolérance demandée, l’exigence est maîtrisée. Si les résultats se situent fréquemment près des limites, l’entreprise doit choisir entre améliorer le procédé, revoir la conception ou accepter un taux de rebut plus élevé.
Dans les productions automatisées, la cohérence entre conception, équipements et contrôle prend une dimension particulière. L’automatisation transforme l’industrie automobile moderne en montrant comment la répétabilité des moyens de production peut soutenir des cadences élevées, à condition que les exigences de conception restent compatibles avec la réalité industrielle.
Des décisions de conception plus rentables sur le long terme
Réduire les tolérances coûteuses demande un échange précoce entre bureau d’études, méthodes, qualité et fournisseurs. Cette coordination évite que le plan soit transmis trop tard, lorsque les choix de matériaux, de procédés et d’assemblage sont déjà difficiles à modifier.
Retenez les principes suivants:
- Reliez chaque tolérance à une fonction mesurable de la pièce ou de l’assemblage.
- Tenez compte des capacités naturelles du procédé avant de fixer une exigence.
- Analysez les accumulations de variations sur les ensembles multi-pièces.
- Réservez les contrôles complexes aux caractéristiques à risque élevé.
- Consultez les fabricants dès la phase de conception pour identifier les simplifications possibles.
Une politique de tolérancement raisonnée améliore la compétitivité sans compromettre la fiabilité. En distinguant les dimensions déterminantes des cotes secondaires, vous obtenez des pièces plus simples à produire, plus faciles à contrôler et mieux adaptées aux contraintes de la production en série.